行业资讯
板框压滤机进料压力不足?进料泵与管路阻力排查
板框压滤机进料压力不足?进料泵与管路阻力排查
在固液分离作业中,板框压滤机因过滤面积大、滤饼含水率低等优势被广泛用于化工、环保、矿山等行业。然而,设备运行中常见的进料压力不足问题,直接影响滤室充满时间、滤饼成型质量与单循环处理量。据现场运维经验,进料压力不足的根因多集中在进料泵性能下降与管路系统阻力异常两大环节,二者互为关联,需系统排查方可定位。
进料泵:压力输出的核心动力源
进料泵为压滤机提供持续稳定的高压料浆,其输出压力低于设计值时,首先应检查泵体本身的机械状态与电气驱动参数。往复式隔膜泵或螺杆泵常见故障包括:隔膜破损或老化导致容积效率下降,单向阀磨损、卡阻造成内泄漏,以及活塞密封圈失效引起料浆回流。而离心泵则需关注叶轮磨损、口环间隙增大及泵壳汽蚀,这些都会使扬程曲线陡降,无法克服滤室阻力。
- 电气与转速核查:变频驱动工况下,确认频率设定是否被意外调整,电机是否存在缺相、过载或电压降,导致实际转速低于额定值。皮带传动泵还须检查皮带松紧度及打滑现象。
- 入口条件确认:泵入口过滤器堵塞、进料罐液位过低或料浆黏度过高,均会引起泵吸上真空度不足,产生汽蚀或抽空现象,表现出压力波动甚至归零。建议检查入口阀全开状态及料浆温度、含固量是否符合工艺要求。
- 压力表与安全阀校验:泵出口压力表损坏或安装位置不当会误判压力,应校验;安全阀或溢流阀若设定值偏低或弹簧疲劳,则料浆在低压下便回流,压力无法建立。
管路系统:沿程阻力与局部阻力叠加
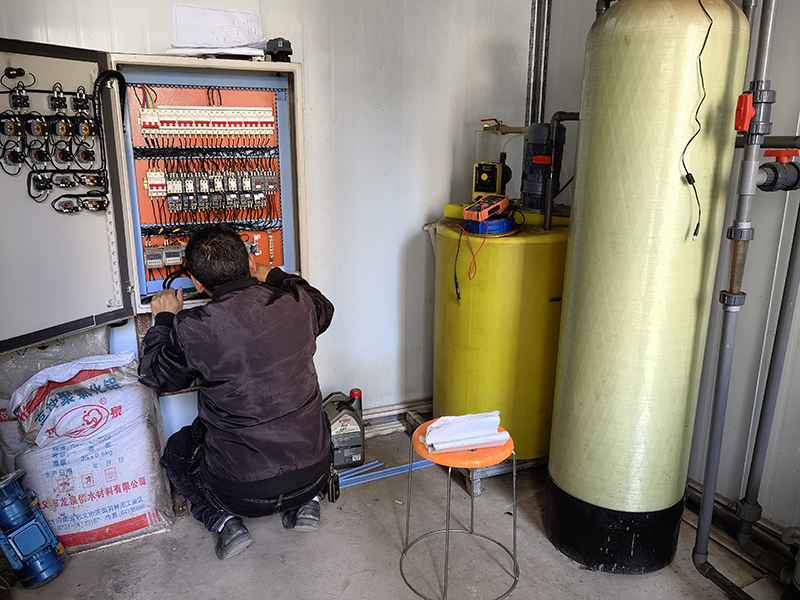
进料管路如同液压回路,任何局部缩径、弯头增多或阀门未全开,都会使阻力增加并消耗泵的输出压力。当泵出口压力表读数正常,但压滤机进料口压力不足时,故障责任方通常在管路上。排查重点包括管路设计、堵塞与阀门状态。
- 管径与长度校核:长距离输送时,沿程阻力与管径的五次方成反比,若管径偏小或管线过长,压力损失将显著增大,应结合泵扬程曲线核算管路特性。
- 弯头与接头检查:过多直角弯头、异径接头和软管弯曲半径过小,均会产生局部涡流阻力。建议查看是否存在突然变径或软管扭曲压瘪的部位,及时调整为大半径弯管或增加支撑。
- 阀门与过滤器通畅性:进料阀若未完全开启,节流效应会直接降低滤室压力;管路中的Y型过滤器或金属滤网被结晶物、絮凝团堵塞,也会造成压差骤升。清理堵塞物并检查滤网目数是否合理,是常见的处理手段。
系统性排查与维护建议
实际操作中,进料压力不足往往是多因素叠加的结果。建议按照“先泵后管路,先电气后机械,先易后难”的次序逐项排除。具体操作时,可在泵出口、管路中段及压滤机进料口分别安装压力表,通过各级压力读数快速锁定压降发生区间。若泵出口压力正常而进料口偏低,则需重点排查管路;若泵出口压力也偏低,则应返回泵体及入口系统进行整改。
日常维护方面,应定期检查隔膜、密封圈和单向阀的磨损情况,清理进料过滤器,校核变频器参数与安全阀设定值。同时,根据料浆特性优化管路布置,减少不必要的弯头和阀门,确保管径匹配泵的额定流量。通过建立压力监测记录,可分析压力变化趋势,为预防性维护提供依据。随着自动化仪表技术在压滤系统中的普及,进料压力异常已可实现联锁报警和自动调节,但基础的人工排查仍不可或缺。唯有夯实每一环节,方能保障板框压滤机在高压差下稳定运行,提升固液分离效率与设备使用寿命。